


لغة
المهندس
أدخل الكلمات الرئيسية...


جديد

شرح تركيبات DIN: دليل كامل للأنواع والتحديد والاختيار
 2026.10.05
 أخبار الصناعة
نادراً ما تعاني الأنظمة الهيدروليكية التي تتسرب عند نقطة الاتصال من خرطوم سيئ. في كثير من الأحيان، يتم طلب التركيب نفسه بمعيار خاطئ، أو سلسلة خاطئة، أو خيط خاطئ. تتبع تجهيزات DIN المعايير الصناعية الألمانية، وتستخدم على نطاق واسع في الآلات الأوروبية والدولية. ومع ذلك، فإن الفرق بين سلسلة DIN 2353 L وتركيبات السلسلة S ليس واضحًا دائمًا. قبل تقديم طلب آخر، سيساعدك فهم كيفية تصنيف هذه المكونات وقياسها وتركيبها على تجنب خطأي الشراء الأكثر شيوعًا: اختيار فئة الضغط الخاطئة وتحديد شكل الخيط الخاطئ.
ما هي تركيبات DIN ولماذا تعتبر المعايير مهمة
تجهيزات DIN عبارة عن موصلات هيدروليكية مصممة لربط الأنابيب والخراطيم والأنابيب في الأنظمة الهيدروليكية. يشير تصنيف DIN، أو Deutsches Institut für Normung، إلى مجموعة من المعايير الصناعية الألمانية. في العالم الهيدروليكي، المعيار الأكثر صلة بتركيبات الأنابيب هو DIN 2353، والذي يغطي تركيبات الضغط المخروطية بزاوية 24 درجة. تعمل هذه التركيبات على إنشاء ختم عن طريق ضغط حلقة القطع على جدار الأنبوب أثناء شد الصامولة، مما يدفع الحلقة إلى المخروط 24 درجة داخل جسم التركيب.
معيار DIN مهم لأنه يحدد الأبعاد الهندسية وأنواع الخيوط وتقييمات الضغط. بدون مرجع مشترك، قد لا يتطابق تركيب الأنبوب من إحدى الشركات المصنعة مع جزء التزاوج من جهة تصنيع أخرى. عندما تشتري تركيبات DIN، فإنك تشتري مكونًا تم تصميمه ليتوافق مع المنفذ الملولب، والقطر الخارجي للأنبوب، وسمك جدار نظامك. يحدد المعيار أيضًا العلاقة بين السلسلة وسعة الضغط، مما يسمح لك بمقارنة المكونات عبر الموردين.
والأثر العملي لهذه المواصفة القياسية هو أن تجهيزات DIN هي نظام كامل. تم تصميم الجسم وحلقة القطع وصمولة التثبيت معًا. قد يكون أحد المكونات من إحدى الشركات المصنعة متوافقًا فعليًا مع أخرى، ولكن الأداء تحت الضغط يمكن أن يختلف بناءً على صلابة المادة، وتشطيب السطح المخروطي، وتفاوتات الخيوط.
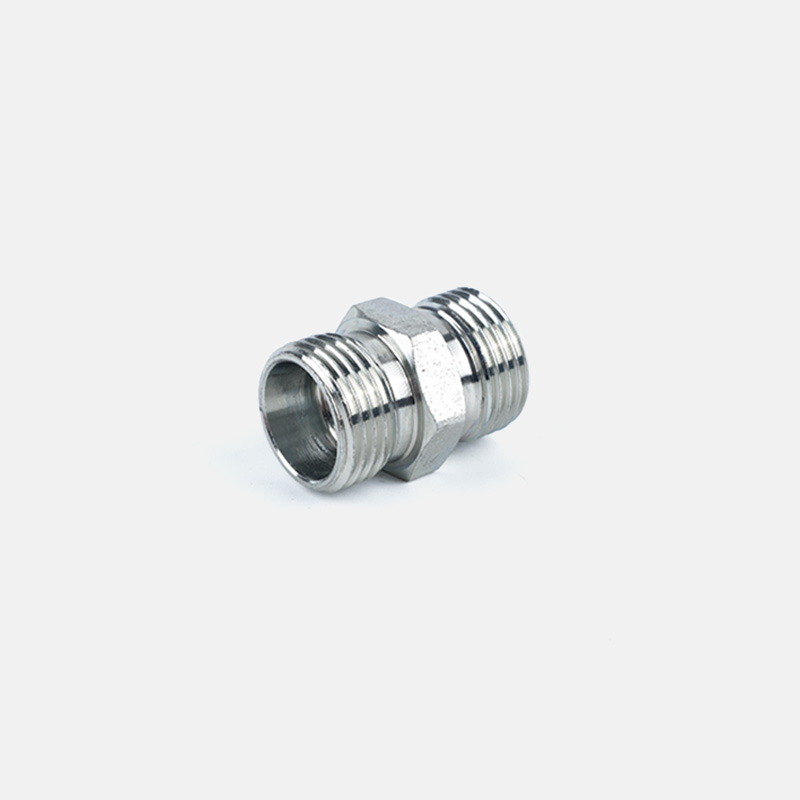 الدين محولات هيدروليكية المواصفات السمات الوصف اسم المنتج DIN HEX NIPPLE مكان المنشأ الصين اسم العلامة التجارية TIANXIANG رقم الصنف 1C، 1D، 1C-RN، 1D-RN مادة الكربون الصلب 20 #،... عرض المنتج →
المكونات الأساسية لاتصال DIN 2353
تتكون مجموعة تركيب الأنابيب DIN 2353 الكاملة من ثلاثة أجزاء. يحتوي جسم التركيب على الطرف الملولب الذي يتصل بالمنفذ، بالإضافة إلى مخروط 24 درجة الذي يستقبل الأنبوب. حلقة القطع هي عنصر الختم. عندما تقوم بربط الصمولة، تتحرك الحلقة للأمام وتلتصق بسطح الأنبوب، مما يخلق اتصالًا ميكانيكيًا ومقاومًا للتسرب. يحافظ الجوز المحتجز على الحلقة في مكانها ويطبق قوة الضغط.
كل مكون لديه وظيفة محددة، وعادةً ما يكون الجسم متاحًا في تكوينات مستقيمة ومرفقة ونقطة الإنطلاق وحاجز. على سبيل المثال، يسمح تركيب الكوع بتغيير الاتجاه دون إضافة محول منفصل. تشتمل بعض الأجسام أيضًا على خيط ذكر على أحد الطرفين ومخروط بزاوية 24 درجة على الطرف الآخر، مما يتيح انتقال التركيب من منفذ ملولب إلى اتصال أنبوب. في الإنتاج، يقدم الموردون عادةً مجموعات DIN كاملة تتضمن الجسم، وحلقة القطع، والجوز، والتي يتم تحديدها عادةً بواسطة لاحقة تضاف إلى رقم الجزء.
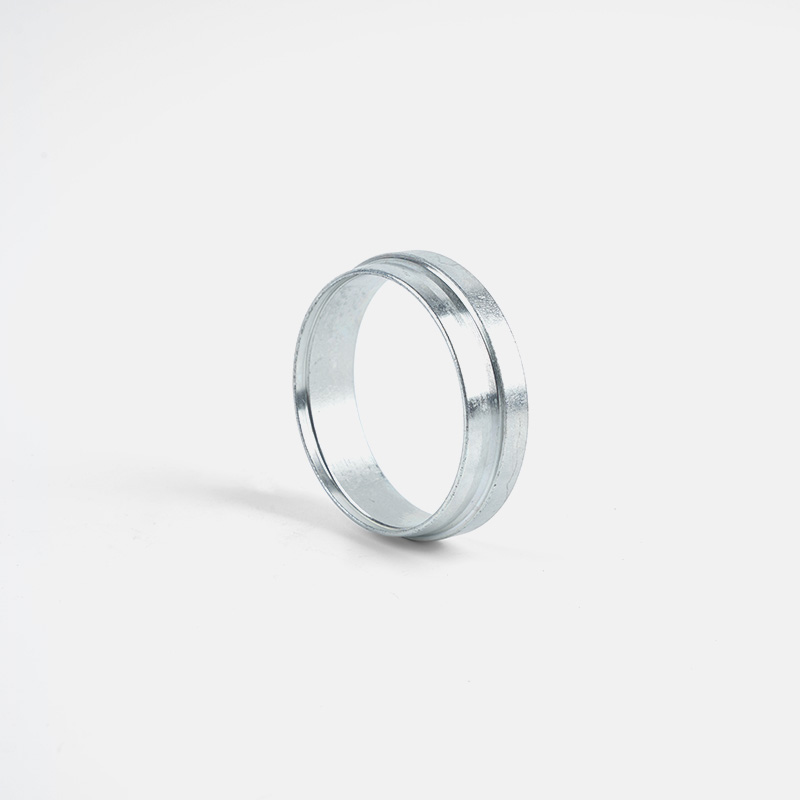 حلقة القطع المنتجات الموصى بها عرض المنتج →
السلسلة وفئات الضغط والتحجيم
يتم تقسيم التركيبات DIN 2353 إلى ثلاث سلاسل وفقًا لسمك جدار الأنبوب: LL للضوء جدًا، L للضوء القياسي، وS للثقيل. تحدد السلسلة الحد الأقصى لضغط العمل. تحتوي تجهيزات السلسلة S على جدار أكثر سمكًا وتدعم ضغطًا أعلى من نفس الحجم الاسمي في السلسلة L. هذه هي المواصفات الأولى التي يجب تأكيدها مع المورد الخاص بك قبل الطلب، لأن سلسلة الخلط يمكن أن تؤدي إلى فشل مبكر.
وبصرف النظر عن السلسلة، فإن القطر الخارجي للأنبوب هو الطريقة الأساسية لاختيار التركيب. يتطلب الأنبوب مقاس 12 مم تركيبًا مصممًا لقطر خارجي 12 مم، وليس تركيبًا لخيط اسمي 12 مم. ويعتمد معدل الضغط أيضًا على مادة الأنبوب وسمك الجدار، وبالتالي فإن التركيب وحده لا يضمن حد ضغط النظام. يجب تصنيف التجميع الكامل بشكل متسق للحفاظ على ضغط التشغيل.
لمساعدتك في التحقق من السلسلة، يمكن أن يكون الجدول المرجعي السريع مفيدًا. يوضح الجدول أدناه الأقطار الخارجية لأنبوب DIN المشترك وتصنيفات الضغط المطابقة لسلسلة L وS كنقطة بداية.
| القطر الخارجي للأنبوب | ضغط العمل من سلسلة L (بار) | ضغط العمل من السلسلة S (بار) |
|---|---|---|
| 6 ملم | 315 | 630 |
| 10 ملم | 315 | 630 |
| 16 ملم | 250 | 630 |
| 25 ملم | 160 | 400 |
| 38 ملم | 160 | 315 |
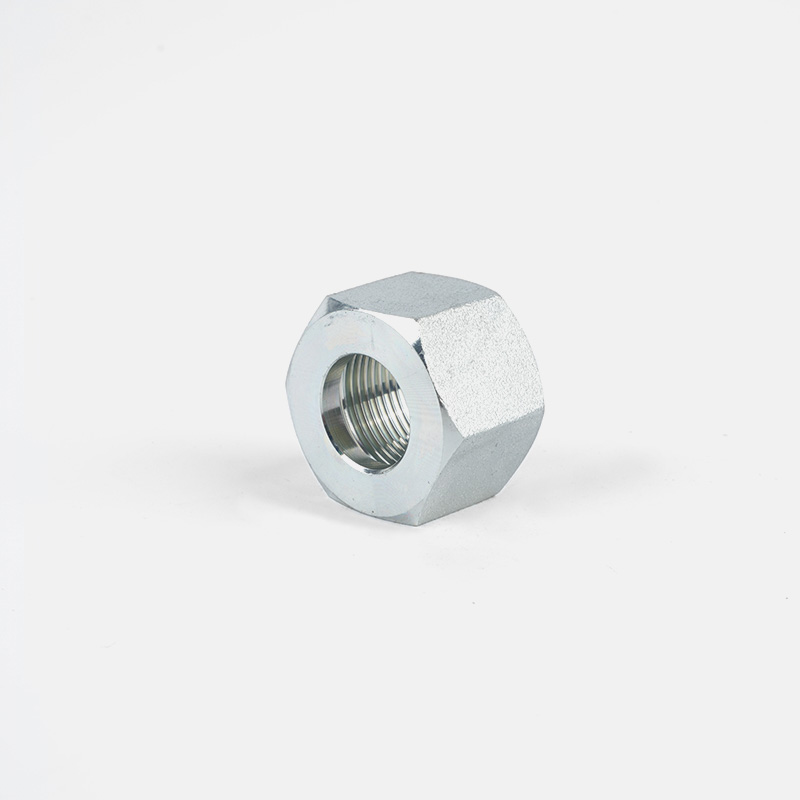 الاحتفاظ بالجوز NL/NS مواصفات الجزء رقم. موضوع أنبوب O.D. الأبعاد ميجا باسكال E C d S2 NL-12 M12x1.5 6 14.5 6 14 لتر عرض المنتج →
كيفية تحديد وقياس تركيبات DIN
عندما تحمل أنبوب DIN المناسب في يدك، يمكنك التحقق من هويته عن طريق التحقق من الخيط وزاوية المخروط والعلامة الموجودة على الصامولة أو الجسم. عادةً ما يكون الخيط الذكر الموجود على تركيب DIN متريًا، إما M أو G اعتمادًا على اتصال المنفذ. يعد ISO 6149 وDIN 3852 من المعايير الشائعة لخيوط المنفذ. يجب أن يتطابق قطر الخيط ودرجة ميله مع المنفذ الخاص بك قبل بدء التثبيت.
يمكنك أيضًا قياس الأنبوب الذي سيتم إدخاله. الفرجار هي أبسط أداة. قم بقياس القطر الخارجي للأنبوب وسجل القيمة. ثم قارنها بمخططات المقاسات الخاصة بالشركة المصنعة لتحديد الحجم المناسب المناسب. تعد الزاوية المخروطية البالغة 24 درجة سمة مميزة لمعيار DIN 2353، ومن المهم عدم استبدال تركيب التوهج SAE 37 درجة في نظام DIN.
عادة ما يتم ختم العلامات على الجوز أو الجسم المناسب. في التجميع النموذجي، قد يعرض الصمولة حجم الأنبوب وسلسلة، على سبيل المثال G 12 L. إذا كانت العلامة متآكلة أو مفقودة، فإن ربط الصمولة على جسم التركيب يمكن أن يوفر تأكيدًا عندما يترك التركيب مساحة قليلة من الخلوص. ومع ذلك، فإن الطريقة الأكثر موثوقية هي استخدام مقياس الخيط أو تأكيد رقم الجزء من خلال كتالوج المورد.
ممارسات التثبيت التي تمنع التسربات
يبدأ التثبيت الصحيح لتركيبات DIN بأنبوب نظيف ذي حجم مناسب. يجب أن تكون نهاية الأنبوب مربعة بالنسبة لمحور التركيب. تساعد الحافة المشطوفة قليلاً على عض حلقة القطع بالتساوي. بعد وضع الصامولة والحلقة على الأنبوب، تقوم بإدخال الأنبوب في جسم التركيب حتى يلامس السدادة الداخلية. ثم تقوم بربط الصمولة إلى عزم الدوران الموصى به أو حتى يصل التركيب إلى عدد محدد من اللفات. يؤدي الإفراط في التشديد إلى تشويه حلقة القطع ويمكن أن يسبب تشققات الإجهاد.
تقدم العديد من الشركات المصنعة طريقة تثبيت محددة مسبقًا. في هذه العملية، يتم شد التركيب إلى عمق محدد، ثم تحريره، ثم قفله بمقياس أو مفتاح عزم الدوران. تعمل هذه الطريقة على تقليل وقت التثبيت مع الحفاظ على التكرار. عند التجميع باستخدام مقياس اختبار، تأكد من أن البعد بين الصامولة ونهاية الأنبوب يقع ضمن نطاق التسامح.
يجب أن تتضمن صيانة تجهيزات DIN فحصًا بصريًا لسطح المخروط. إذا رأيت قطعًا أو خدوشًا أو تغيرًا في اللون، فاستبدل حلقة القطع والصامولة معًا. إعادة استخدام الحلقة التالفة لن تنتج نفس قوة الختم. ضع في اعتبارك أيضًا أن قوة الشد الأولية ستنخفض بمرور الوقت مع التدوير الحراري. يعد فحص التركيبات الهيدروليكية المنتظم جزءًا من الصيانة الروتينية للمعدات. لإلقاء نظرة أوسع على ممارسات الصيانة، دليل داخلي حول تركيب وصيانة تركيبات الخراطيم الهيدروليكية يمكن أن تقدم سياقًا إضافيًا.
اعتبارات المواد والمعالجة السطحية والمشتريات
يتم تصنيع تجهيزات DIN عمومًا من الفولاذ الكربوني، على الرغم من توفر أنواع مختلفة من الفولاذ المقاوم للصدأ والنحاس أيضًا للبيئات المسببة للتآكل. عادةً ما تكون تركيبات الفولاذ الكربوني مطلية بالزنك للحماية من الصدأ. تحدد المعالجة السطحية مدى بقاء التركيبة في التطبيقات الرطبة أو المالحة أو العدوانية كيميائيًا. بالنسبة للآلات الخارجية، قد يوفر طلاء الزنك والنيكل مقاومة أطول للتآكل مقارنة بالطلاء القياسي المطلي بالزنك.
عند شراء تجهيزات DIN، تأكد من درجة المادة وسلسلة الضغط وطلاء السطح مع المورد. التركيبة ذات الأبعاد الصحيحة ولكن المادة الخاطئة قد تفشل بسرعة تحت الضغط. وبالمثل، فإن التركيبات التي تفتقر إلى المعالجة السطحية المناسبة يمكن أن تتآكل عند نقطة العض الدائري وتفقد وظيفة الختم.
يمكن أن يؤثر اختيار المقاس الخاطئ أيضًا على التثبيت. على سبيل المثال، تتطلب تركيبات الفولاذ الكربوني ذات حلقة القطع الصلبة جدًا قوة تجميع أكبر، في حين أن تركيبات الفولاذ المقاوم للصدأ قد تتطلب تشحيمًا مختلفًا لتجنب التهيج. اختيار المواد ومعالجة السطح لا يقل أهمية عن تحديد الخيط. تمت مناقشة الاعتبار ذي الصلة في الاختيار المناسب في مقال عن اختيار المواد والمعالجة السطحية للتجهيزات القابلة لإعادة الاستخدام ، مما يسلط الضوء على كيفية تأثير الطلاء والصلابة على الأداء على المدى الطويل.
وأخيرا، النظر في عملية الشراء نفسها. تحتاج إلى تحديد القطر الخارجي للأنبوب والسلسلة ونوع الخيط والمواد بدقة. المواصفات الواضحة ستمنع التأخير في خط التجميع. إذا لم تكن متأكدًا من رقم الجزء الكامل، فمن الأفضل دائمًا التأكيد مع خبير هندسي بدلاً من افتراض أن السلسلة L ستتعامل مع تطبيق الضغط العالي المصمم لسلسلة S. دائمًا ما تكون تكلفة استبدال التركيبات الفاشلة أعلى من تكلفة المراجعة الدقيقة للمواصفات.


الملحقات الهيدروليكية المخصصة
من المفهوم إلى الإنتاج، يمكننا إنشاء المنتجات التي تريدها
منتجات
معلومات الاتصال
-

Tel: +86-159-6851-8588
-

E-mail: [email protected]
-

Add:قرية محطة تشو جيا، مدينة ديانكو، مدينة تشوجي، مقاطعة تشجيانغ، الصين
حقوق الطبع والنشر © Zhejiang Tianxiang Machine Fittings Co.,Ltd.
